

焊接尺寸偏差大、生产效率偏低、返修成本偏高等问题,曾是生产服务分公司加工再利用事业部大型矿用构件提质增效的一大瓶颈。面对这一现实难题,该公司扎实推进“五小”创新实践活动,由张正东、李光星、郭颂、项庆震组成的一线攻关小组立足现场、主动攻坚,自主研制深槽上托架焊接专用工装并投入生产应用,以岗位小革新破解焊接加工难题,实现提质、增效、降本多重突破,为订单高效稳定生产注入了强劲动能。
紧盯生产堵点 攻关研制工装
在承接长城三矿深槽上托架加工任务时,车间遇上了棘手的生产瓶颈。该托架属于大型槽帮类焊接构件,整体尺寸大、焊接点位多、工序流程复杂,传统加工模式完全依靠操作工使用卷尺、角尺人工测量定位,每一处尺寸、每一个角度都需要反复丈量、比对调整。
“以前干活全凭经验和手感,受视线、操作熟练度影响,尺寸误差很难避免,经常焊完才发现尺寸偏了、孔位错了、立板歪了,都得返工。”项目攻关组成员李光星说起过去的作业模式坦言。
频繁的火焰校正、割开重焊,不仅耗费板材、焊材和人工成本,更拉长了组对工序周期,给订单按期交付带来不小压力,成了生产线上的一块“绊脚石”。
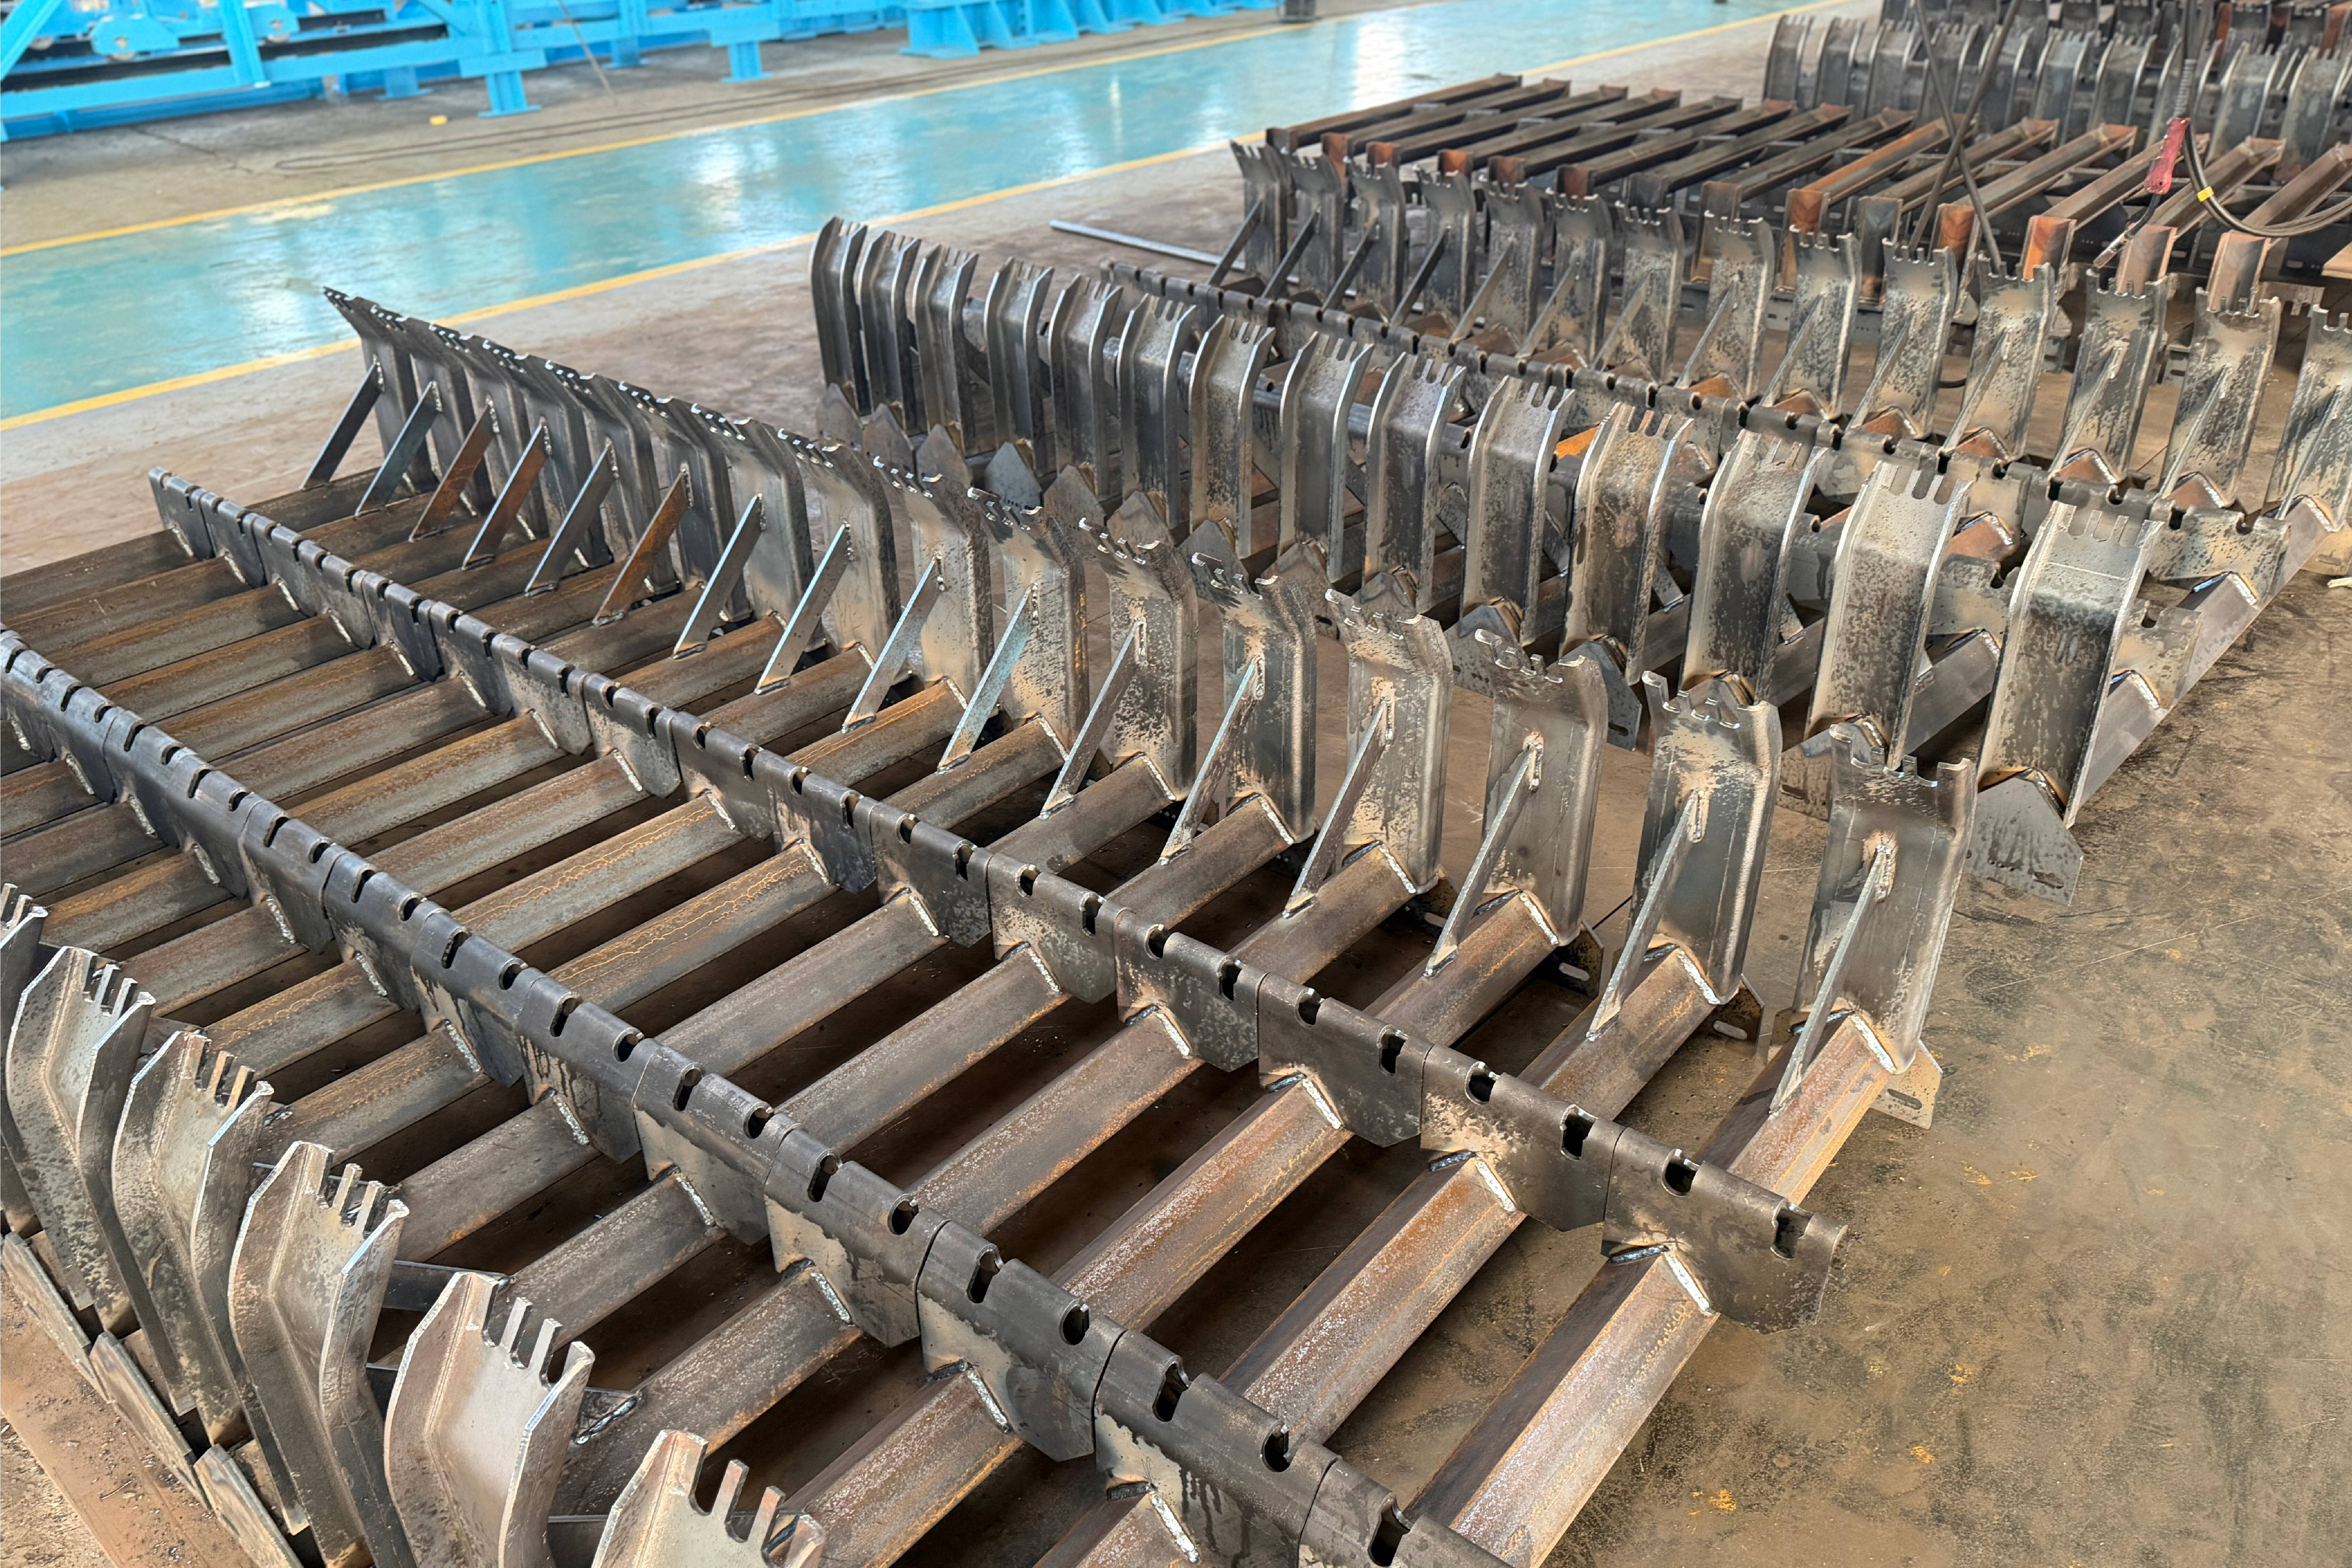
立足现场实际,攻关小组没有等靠观望,主动扎进车间开展技术攻坚,从定位方式、结构设计、材料选型三个方向同步发力,对照图纸工况反复推演。整套工装全部采用车间废旧钢板、边角型钢加工制作,依托修旧利废实现零新增材料采购,从源头控制了制作成本。工装将图纸尺寸转化为实体定位基准,集工件限位、压紧功能于一体,彻底替代了传统人工反复测量的作业方式,工件精准定位后再施焊,既能减少人为误差,又能控制焊接移位与热变形,构件尺寸一致性好,操作简便,完全适配批量加工需求。
工装投用显效 提质降本双赢
工装投入实际应用后,现场改善效果一目了然,三重成效逐步落地:
生产效率显著提升,过去重复测量、反复调位的工序全部省去,托架组对辅助工时降低55%,整体加工周期大幅缩短,订单按期交付有了可靠保障。
产品质量稳步向好,各类焊接质量缺陷大幅减少,焊接一次合格率明显提高,返修工作量锐减,连带的物料损耗、人工投入也同步下降。
成本管控成效突出,无需采购价格高昂的成套专用焊接工装,车间闲置废旧物资重新盘活,工装投入成本大幅降低。
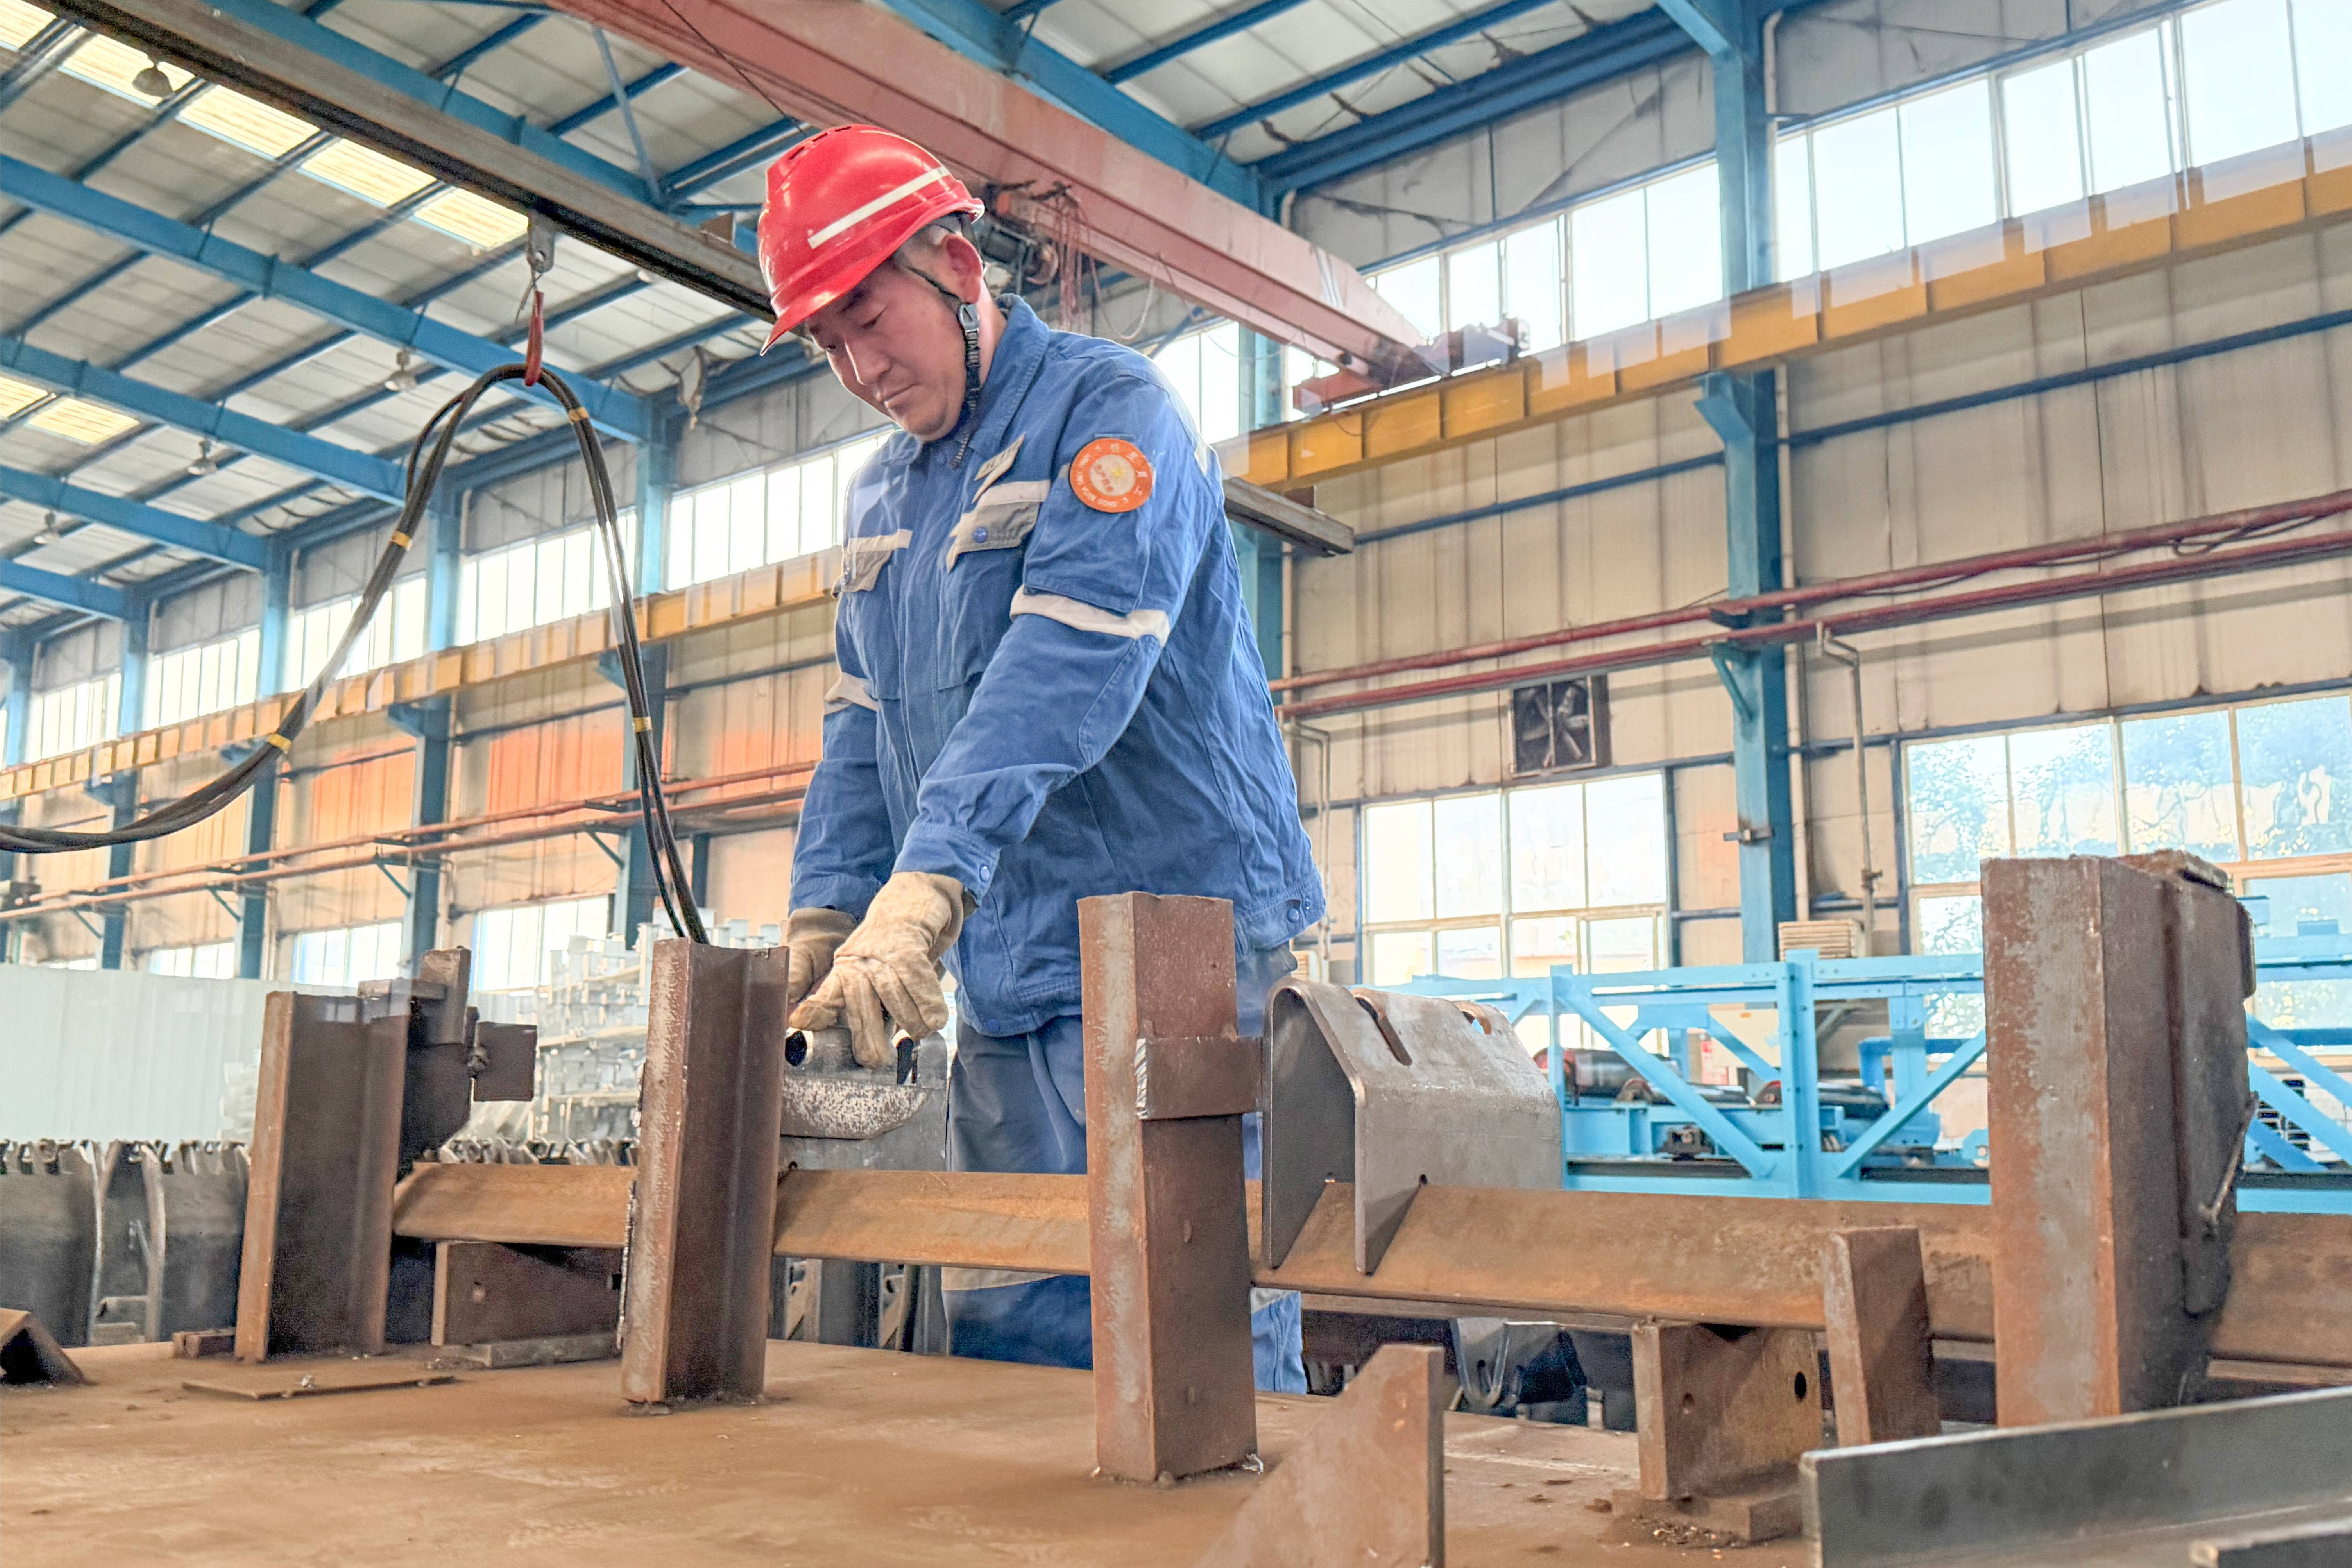
从“人工逐点丈量”到“工装精准定位”,从“焊后频繁返修”到“一次成型合格”,改变的不只是作业方式,更是一线班组对提质降本增效的深刻理解与主动实践。
深耕“五小”创新 蓄力长效发展
今年以来,公司积极引导各车间班组立足岗位实际,聚焦生产痛点难点,从工艺优化、工装改进、修旧利废、流程再造等方面深挖降本增效潜力。从焊接工装的自主研制,到加工流程的持续优化,每一项突破都凝聚着一线职工的智慧与汗水,展现了一线班组敢于创新、善于攻坚的实干作风。
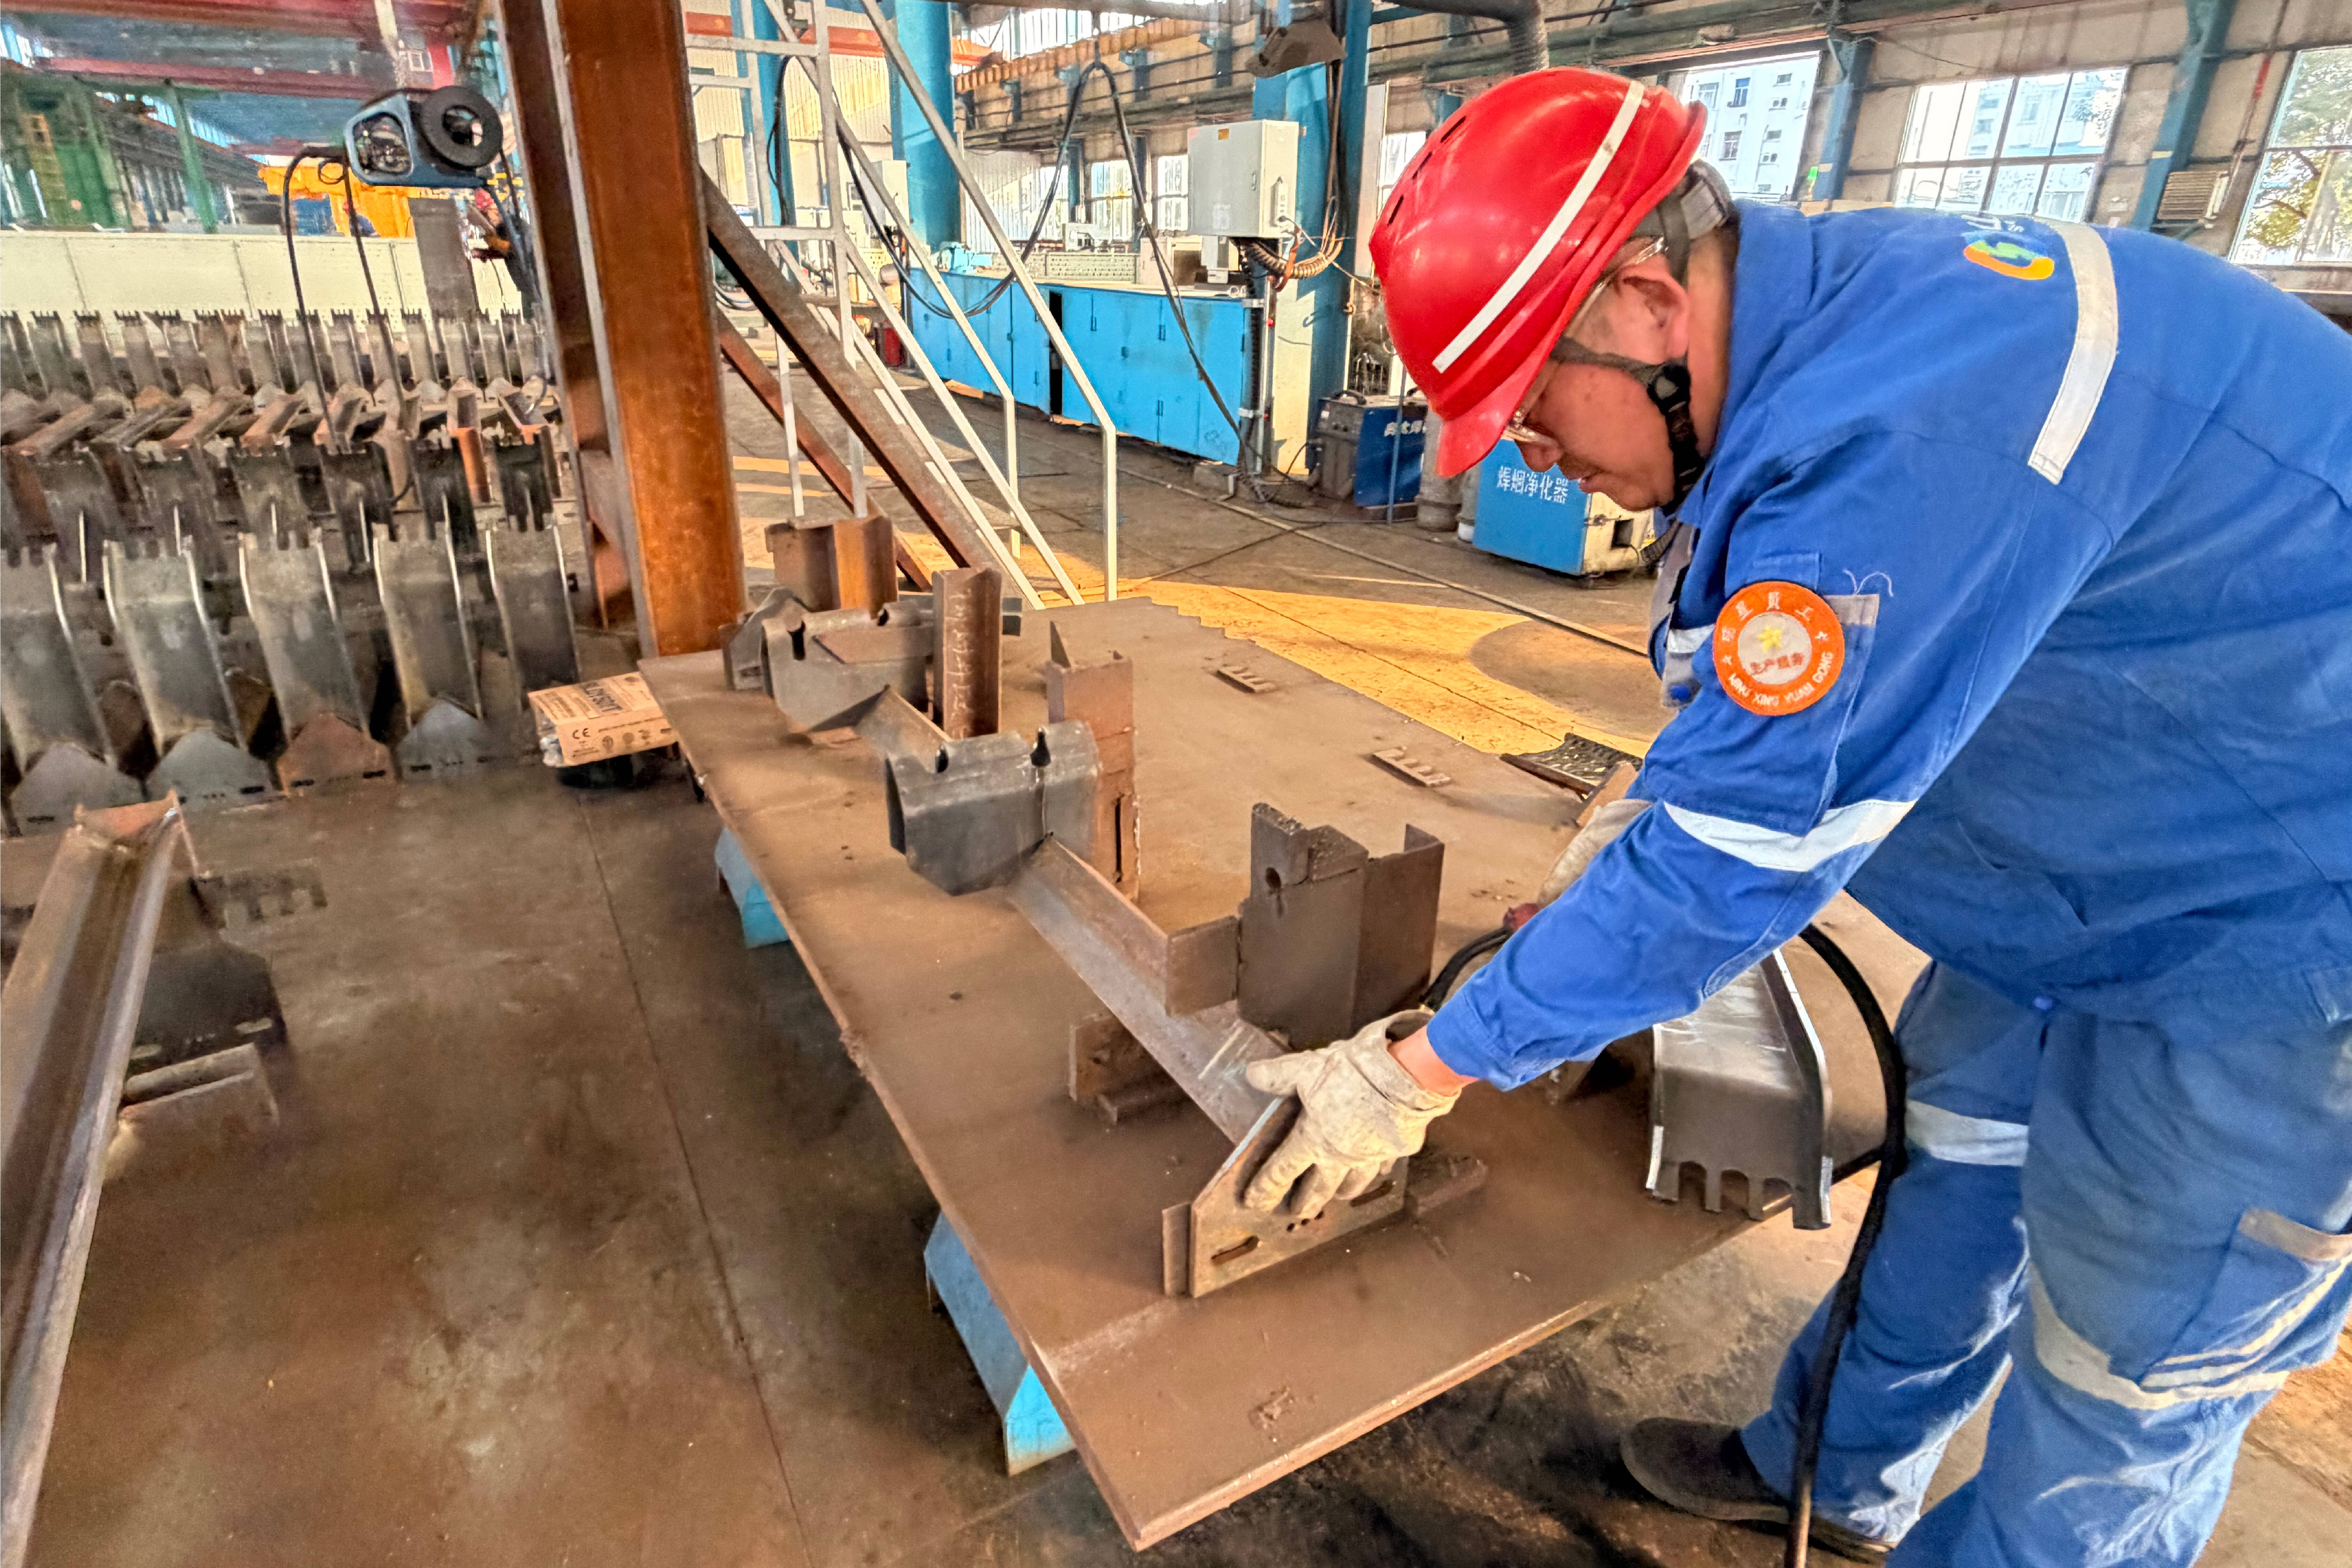
下一步,生产服务分公司将继续坚持“实际、实用、实效”导向,引导广大职工紧盯生产过程中的难点、堵点、痛点,把岗位实践中的“金点子”源源不断转化为生产经营的“金果子”,以一项项小改小革汇聚成推动企业高质量发展的强劲动力。